Laserregelpyrometer
Das HELISYS-Laserregelsystem
Ultraschnelle Infrarot-Temperaturmessgeräte, optimiert für den Einsatz in Verfahren der additiven Fertigung. Sie optimieren alle laserbasierten Anwendungen, indem sie Prozesse entweder überwachen oder – basierend auf der gemessenen Temperatur – in nahezu Echtzeit auf einen Sollwert regeln. Das H4 misst, verarbeitet Daten und agiert direkt im eigenen Gehäuse und leitet das fertige Korrektursignal (ein analoges 0–10-V-Signal) unmittelbar an den Laser weiter.
Integrierbar in bestehende Laserköpfe
Misst die Schmelzbadtemperatur direkt im Laserauftrittspunkt
Regelt die Laserleistung, wo der Laser bei Richtungsänderungen das Material verbrennen würde
Was kann man damit machen?
Hochgeschwindigkeits-Laserauftragschweißen – ultraschnelle und fehlerfreie Beschichtungen
Ultraschnelle Beschichtung, perfekt kontrolliert: Das H4 regelt die Schmelzbadtemperaturen im Mikrosekundenbereich – selbst bei extremen Vorschubgeschwindigkeiten – und sorgt so für makellose, hauchdünne Schutzschichten.
Vermeidet die thermische Überhitzung des Substrats
Stimmt den Energieeintrag präzise auf den dynamischen Hochgeschwindigkeits-Pulverstrom ab
Gewährleistet eine gleichmäßige Schichtdicke und eine einwandfreie metallurgische Verbindung
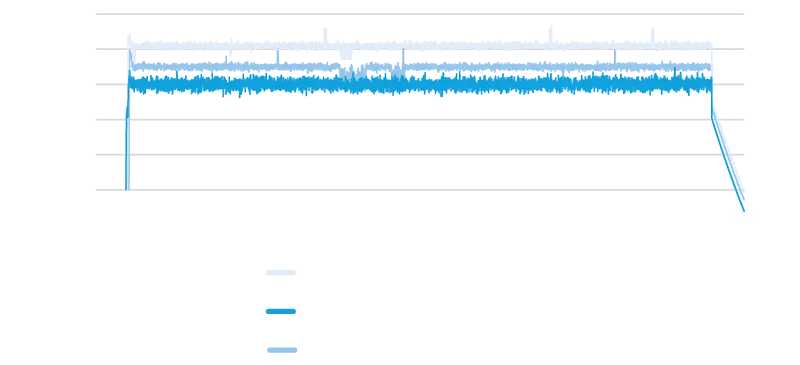
Hochgeschwindigkeits-Auftragschweißen mit außeraxial eingekoppeltem Pyrometerobjektiv
Hochgeschwindigkeits-Auftragschweißen mit koaxial eingekoppeltem Pyrometerobjektiv
LMD – Hochpräzises Laser-Metall-Auftragsschweißen
Gleichbleibende Qualität bei jeder Bahn: Ob bei der Reparatur oder der 3D-Formgebung – der integrierte PID-Regler verhindert einen Wärmestau mit zunehmender Bauteilhöhe und gewährleistet so ein homogenes Gefüge.
Minimiert Eigenspannung und thermischen Verzug im Bauteil
Gewährleistet eine optimale Verschmelzung zwischen dem aufgetragenen Metall und dem Grundwerkstoff
Hält eine gleichbleibende Nahtbreite und -höhe während des gesamten Prozesses aufrecht
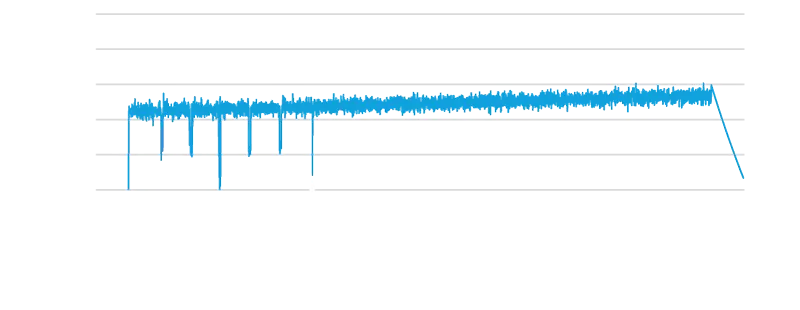
Temperatur beim Laser-Auftragschweißen, koaxial eingekoppelt, PID-geregelt
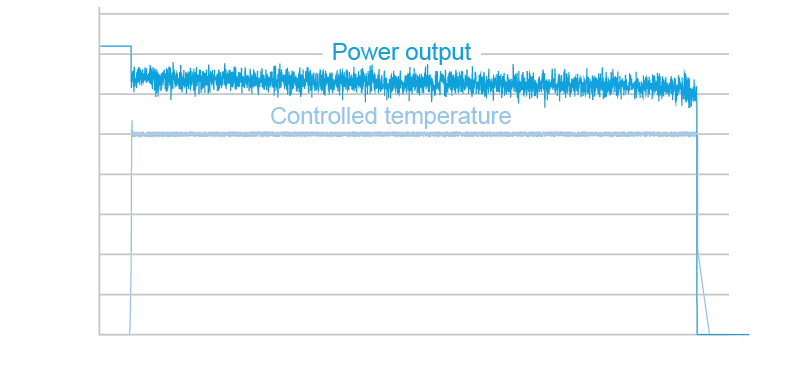
Die Oberflächentemperatur ist äußerst konstant, da der PID-Regler die Leistungsabgabe an die erhitzte Komponente kontinuierlich anpasst.
LPBF – Intelligente Pulverbettregelung
Echtzeitregelung im Pulverbett: Vermeidung von Ausschuss bei Überhängen und scharfen Ecken – das H4 passt die Laserleistung während des Belichtungsvorgangs in Echtzeit an die lokalen thermischen Bedingungen an.
Eliminiert Temperaturdrift während langer, komplexer Bauzyklen
Optimiert die Stabilität des Schmelzbads durch ultraschnelle Leistungsanpassung in Echtzeit
Verhindert kritische Defekte wie Mikrorisse und strukturelle Delamination
Ganz kurz zusammengefasst:
Highspeedpyrometer sind verfügbar als:
- Einfarbenpyrometer mit einer Erfassungszeit von < 20 µs für über 50.000 Messungen / s (50 kHz Messfrequenz).
- H3-Quotientenpyrometer mit einer Erfassungszeit von < 40 µs für über 25.000 Messungen / s (25 kHz Messfrequenz).
- H4-Quotientenpyrometer mit einer Erfassungszeit von < 25 µs für über 40.000 Messungen / s (40 kHz Messfrequenz).
-
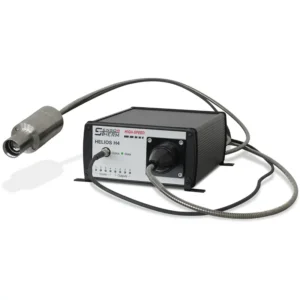
HELIOS H422 (Highspeed-Quotientenpyrometer)
Messbereich 700 – 2300°C / 1292 – 4172°F
Spektralbereich 1,45 – 1,8 µm; < 50 µs schnell
kleinstes Messfeld 0,8 mm
Ethernet, Schalt-Ein- / Ausgänge -
HELIOS H433 (Highspeed-Quotientenpyrometer)
Messbereich 700 – 2300°C / 1292 – 4172°F
Spektralbereich 1,6 – 2,1 µm; < 50 µs schnell
kleinstes Messfeld 0,8 mm
Ethernet, Schalt-Ein- / Ausgänge -
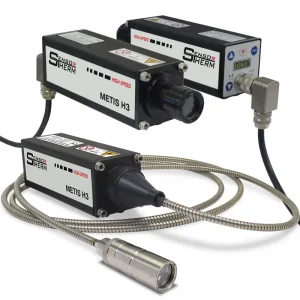
METIS H322 (Highspeed-Quotientenpyrometer)
8 Messbereiche zw. 350 und 3000°C / 662 und 5432°F
Spektralbereich 1,45 – 1,8 µm; < 80 µs schnell
kleinstes Messfeld 0,8 mm
Display, Einstelltasten, Schalt-Ein- / Ausgänge -
METIS H311 (Highspeed-Quotientenpyrometer)
7 Messbereiche zw. 600 und 3300°C / 1112 und 5972°F
Spektralbereich 0,75 – 1,1 µm; < 80 µs schnell
kleinstes Messfeld 0,8 mm
Display, Einstelltasten, Schalt-Ein- / Ausgänge -
METIS H318 (Highspeed-Einfarbenpyrometer)
2 Messbereiche zw. 120 und 800°C / 248 und 1472°F
Spektralbereich 1,65 – 2,1 µm; < 40 µs schnell
kleinstes Messfeld 0,4 mm
Display, Einstelltasten, Schalt-Ein- / Ausgänge -
METIS H316 (Highspeed-Einfarbenpyrometer)
7 Messbereiche zw. 250 und 2500°C / 482 und 4532°F
Spektralbereich 1,45 – 1,8 µm; < 40 µs schnell
kleinstes Messfeld 0,4 mm
Display, Einstelltasten, Schalt-Ein- / Ausgänge -
METIS H309 (Highspeed-Einfarbenpyrometer)
5 Messbereiche zw. 550 und 2000°C / 1022 und 3632°F
Spektralbereich 0,7 – 1,1 µm; < 40 µs schnell
kleinstes Messfeld 0,4 mm
Display, Einstelltasten, Schalt-Ein- / Ausgänge -
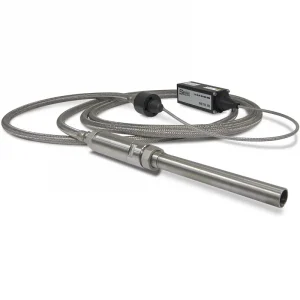
Heavy-Duty-Messsystem für METIS-M3- oder H3-Pyrometer
Fokusabstand bis zu 4,5 m
Einsatz bis zu 250°C am Messkopf
Edelstahl-Gewebeschlauch in Längen bis zu 30 m
Freiblasvorrichtung für das Objektivsystem